
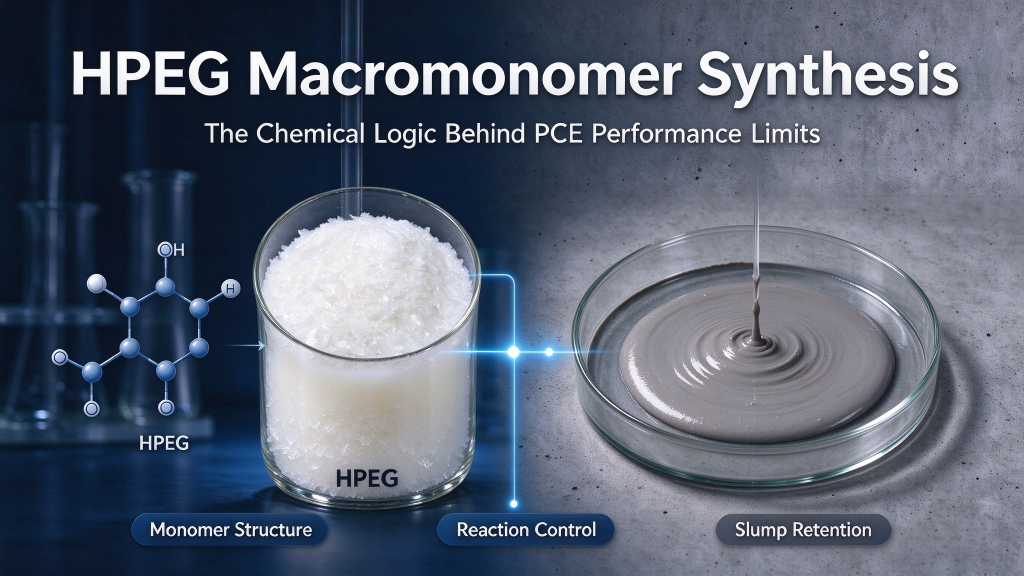
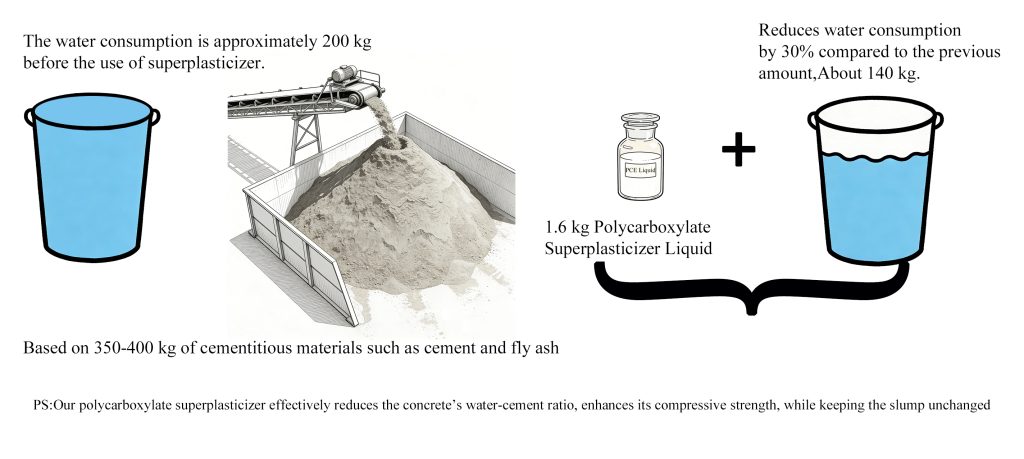
Moderner Hochleistungsbeton erfordert außergewöhnliche Inhaltsstoffe. Branchenexperten würdigen dies häufig HPEG-Makromonomer um das wahre Potenzial moderner Zusatzmittel auszuschöpfen. Ohne dieses lebenswichtige C4-Makromonomer ist es nahezu unmöglich, Wasserreduktionsraten von über 30 Prozent zu erreichen. Techniker nennen es die Branchenobergrenze. Schlechte Materialqualität macht selbst die akribischsten Laborformeln zunichte. Arbeiter und Ingenieure müssen verstehen, wie Fabriken dieses Gelände bauen.
Die Rolle von HPEG in Polycarboxylat-Superweichmachern
Jeder Polycarboxylat -Superplastikator ist stark auf diesen Rohstoff angewiesen. Molekulare Strukturen bestimmen, wie sich Polymere in Betonmischungen verhalten. Hersteller konstruieren Seitenketten unter Verwendung dieser spezifischen Ethermoleküle. Überlegene Seitenkettenpfropfung sorgt für maximale Dispersionseffizienz. Dadurch erreichen Bauherren eine hohe Verarbeitbarkeit mit weniger Wasser.
Chemisches Kernprinzip: Anionische ringöffnende Polymerisation
Die Produktion beruht auf präziser chemischer Mechanik. Unter alkalischen Bedingungen wandeln sich Initiatoren in aktive Alkoxidstrukturen um, die negative Ladungen tragen. Diese negativen Ionen öffnen kontinuierlich Epoxidringe und treiben so die Pfropfpolymerisation voran. Chemiker nennen diesen Prozess offiziell anionische ringöffnende Polymerisation. Industriebetriebe nennen das umfassendere Verfahren einfach an Ethoxylierungsreaktion.
Der achtstufige industrielle Syntheseprozess
In den Fabrikhallen gelten während der Synthese strenge Protokolle. Jede Phase erfordert absolute Präzision, um katastrophale Ausfälle zu vermeiden.
Schritt 1: Dosierung und Dehydrierung
Bediener geben Methylallylalkohol und Katalysatoren in ein Reaktionsgefäß. Durch die Stickstoffspülung wird Restsauerstoff vollständig entfernt. Es folgt eine Vakuumdehydratisierung, bei der die Mischung getrocknet wird, bis der Wassergehalt unter 0,05 Prozent fällt. Dieser bescheidene Vorbereitungsschritt bestimmt den endgültigen Produkterfolg.
Schritt 2: Initiatoraktivierung
Heizungen erhöhen die Gefäßtemperatur auf 100 oder 120 Grad Celsius. Durch gezielte Injektion wird der Initiator in aktive Alkoxide umgewandelt, während Spuren von aktivem Wasserstoff verbraucht werden. Eine kontrollierte Anfangsfütterung verhindert spätere Ausreißerreaktionen.
Schritt 3: Ethoxylierungszugabe
Unter einem Druck von 0,3 bis 0,5 Megapascal stabilisieren sich die Temperaturen zwischen 120 und 140 Grad Celsius. Zudosiertes Ethylenoxid wird drei bis sieben Stunden lang kontinuierlich zugeführt. Die größte Betriebsgefahr besteht in der massiven Hitzeentwicklung. Externe Kreislaufwärmetauscher und Hochleistungsrührwerke führen kontinuierlich Wärmeenergie ab. Notabschaltsysteme schützen die Anlage vor Temperaturspitzen.
Schritt 4: Reifung
Nach Zugabe des gesamten Ethylenoxids werden die Zuleitungen geschlossen. Das Personal hält die Temperatur konstant, bis der Innendruck nicht mehr abfällt. Bei der vollständigen Umwandlung wird das gesamte Restmonomer verbraucht. Eine gründliche Reifung eliminiert Sicherheitsrisiken und Ertragsverluste.
Schritt 5: Neutralisierung
Durch Säurezugabe werden die alkalischen Katalysatoren effektiv neutralisiert. Eine zu hohe Restalkalität ruiniert später die nachgelagerte Polymersynthese.
Schritt 6: Volatile Stripping
Hochvakuumanlagen extrahieren unerwünschte niedrigsiedende Verunreinigungen. In dieser Phase verschwinden nicht umgesetzte Alkohole, Aldehyde und 1,4-Dioxan. Eine wirksame Entlackung gewährleistet die Einhaltung der Umweltvorschriften und beseitigt üble Gerüche.
Schritt 7: Abkühlen und Flockenbildung
Beheizte Rohre transportieren geschmolzene Flüssigkeit zu Bandzerkleinerern. Die Flüssigkeit verteilt sich gleichmäßig über die beweglichen Edelstahlbänder. Von unten aufgesprühtes kaltes Wasser verfestigt das Polymer schnell. Schaberklingen lösen gleichmäßige, ein bis zwei Millimeter dicke Flocken ab. Feste Flocken verhindern das Zusammenbacken, beseitigen Staub und lösen sich schneller auf als Pulver.
Schritt 8: Verpackung und Lagerung
Die Mitarbeiter verpacken die Materialien in 25-Kilogramm-Websäcken oder 800-Kilogramm-Großsäcken. Die Inertgasversiegelung schützt den Inhalt in Lagerhallen. Dunkle, trockene Umgebungen verhindern die Feuchtigkeitsaufnahme und verlangsamen die Oxidation. Benutzer sollten geöffnete Beutel innerhalb einer Woche verbrauchen.
Kritische Qualitätsindikatoren
Kluge Käufer schauen über die grundlegenden Spezifikationen hinaus. Die auf den Zertifikaten aufgeführten nominalen Molekulargewichte verbergen tatsächliche Abweichungen. Erfahrene Ingenieure legen Wert auf die Hydroxylwert gegenüber Standardetiketten. Darüber hinaus hoch halten Beibehaltung der Doppelbindung garantiert eine optimale Pfropfeffizienz während der Polymerisation. Der niedrige Gehalt an freiem Polyethylenglykol gewährleistet eine hohe Reinheit der aktiven Komponenten. Labortests bleiben unerlässlich, da theoretische Berechnungen in realen technischen Szenarien scheitern.